从串行通信到扩展接口 工业控制计算机接口深度解析
引言
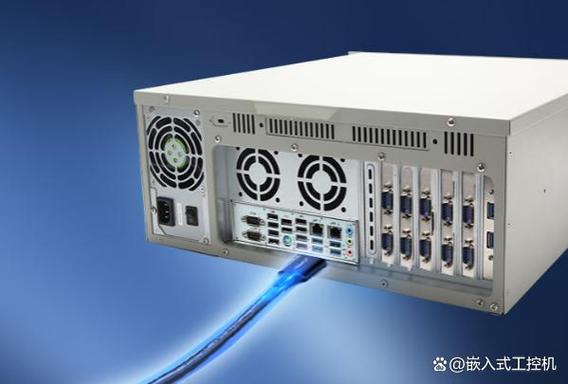
在工业自动化领域,工业控制计算机(简称工控机)作为核心控制单元,其接口技术直接决定了系统的实时性、可靠性和扩展能力。从早期的串行通信接口到如今多样化的高速扩展接口,工控机接口的演进不仅反映了技术的进步,也映射出工业控制需求的不断升级。本文将深度解析工控机中常见的接口类型及其在工业控制计算机及系统制造中的应用。
1. 串行通信接口:工业控制的基石
串行通信接口是工控机中最基础、历史最悠久的接口之一,主要包括RS-232、RS-422和RS-485。
- RS-232:点对点通信,传输距离短(约15米),速率较低,常用于连接本地设备如鼠标、调制解调器等。但在工控领域,它多用于调试和配置。
- RS-422:全双工通信,采用差分信号,传输距离可达1200米,速率可达10Mbps,支持多点连接(1主多从),适用于噪声环境下的远距离通信。
- RS-485:半双工通信,同样采用差分信号,传输距离和速率与RS-422类似,但支持更多节点(最多32个),总线式拓扑,广泛用于工业现场设备的多点互联,如PLC、传感器、变频器等。
在工控机制造中,串行接口通常通过专用的UART芯片或集成在超级I/O芯片中实现,并配备防雷、防静电等保护电路,确保在恶劣工业环境下的可靠性。
2. 并行接口与总线接口
除了串行通信,工控机还采用并行接口和总线接口来实现高速数据传输和系统扩展。
- 并行接口:如IEEE 1284(Centronics),主要用于连接打印机,但传输距离短,逐渐被USB取代。
- PCI/PCIe总线:在工控机中,PCI和PCIe总线是扩展卡(如数据采集卡、运动控制卡)的主要接口。PCIe凭借高带宽、低延迟,成为现代工控机的首选,通常通过背板或插槽提供多个PCIe x1、x4、x16通道。
- ISA总线:早期工控机常用,现已淘汰,但在一些老旧系统中仍有存在。
这些接口在制造时需要考虑信号完整性、抗振动和散热等问题,以确保在严苛环境下的稳定运行。
3. 以太网接口:工业互联的核心
随着工业以太网和工业物联网的发展,以太网接口成为工控机的标配。
- 标准以太网:10/100/1000Mbps自适应,用于连接上位机、PLC、HMI等。
- 工业以太网协议:如EtherCAT、Profinet、Modbus TCP等,通过专用芯片或软件协议栈实现实时通信,支持μs级同步周期。
在工控机制造中,常采用多网口设计,并增加隔离保护,以应对电磁干扰和地环流。
4. 现场总线接口
现场总线是工业控制中的专用通信网络,常见类型包括:
- CAN总线:广泛应用于汽车和工业自动化,具有高可靠性和实时性。
- Profibus:基于RS-485,常用于西门子系统。
- DeviceNet:基于CAN,用于设备级通信。
- Modbus:简单的主从协议,常用串行或TCP实现。
工控机通常通过扩展卡或内置接口支持这些总线,制造时需保证协议的一致性和互操作性。
5. 扩展接口:灵活应对多样需求
工控机的扩展能力是其区别于商用计算机的重要特征。常见扩展接口包括:
- USB接口:通用串行总线,支持热插拔,用于连接各种外设。工业级USB接口具有增强的ESD保护和紧固设计。
- DisplayPort/HDMI:用于显示输出,支持高分辨率。
- SATA/mSATA:用于存储扩展,具备抗振动设计。
- GPIO:通用输入输出,用于简单数字信号控制。
- Mini PCIe/M.2:用于无线通信模块、固态存储等。
- CPCI/VPX:用于高可靠、强固型工控机,支持高速串行总线和多处理板卡。
在制造过程中,这些接口需经过严格测试,包括插拔寿命、高温高湿、振动冲击等,以满足工业标准(如IEC 61131-2)。
6. 接口设计在工控机制造中的考量
工业控制计算机及系统制造对接口设计有特殊要求:
- 可靠性:采用工业级连接器、防误插设计、锁紧机制。
- 电磁兼容性(EMC):增加滤波、屏蔽、隔离,以抵御工业环境中的干扰。
- 环境适应性:宽温设计、防尘防水(IP等级)、抗腐蚀。
- 可维护性:模块化设计,便于更换和升级。
- 标准化:遵循国际标准(如IEC、IEEE)和行业协议,确保兼容性。
##
从简单的串行通信到高速的扩展接口,工控机接口技术不断发展,为工业自动化提供了坚实的基础。随着工业4.0和智能制造的推进,接口将更加智能化、高速化和标准化。深入理解这些接口的特性和制造要求,对于设计高性能、高可靠的工业控制系统至关重要。工业 control computer 及系统制造商需紧跟技术潮流,不断创新,才能满足日益复杂的工业应用需求。
如若转载,请注明出处:http://www.kuobaozz.com/product/57.html
更新时间:2026-10-28 19:51:08